Udskårne emner
Vores brede kompetence inden for plasma, laser, vandskæring og savning betyder den rette kvalitet til den rette anvendelse, hurtige svar på forespørgsler og pålidelige leverancer.
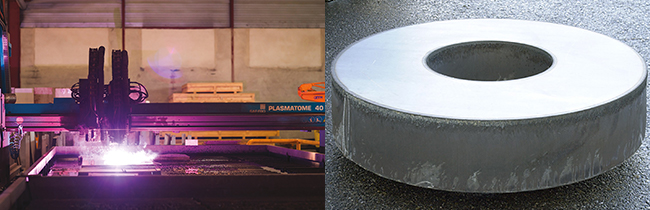
Den mest omkostningseffektive skæremetode til alle former for rustfrit stål og nikkelbaserede legeringer.
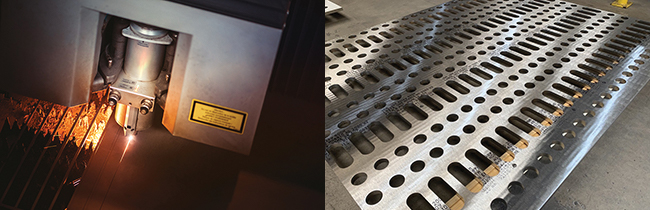
Laserens høje præcision muliggør snævre tolerancer op til 40 mm tykkelse. Også ideel til store serier af emner.
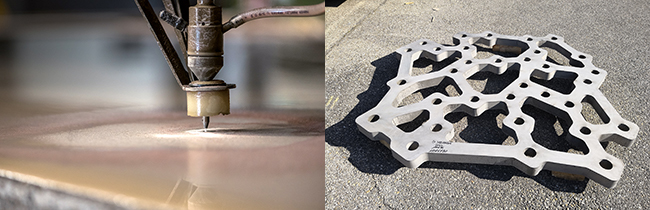
Med vandskæring reduceres eller undgås efterfølgende bearbejdning. Ingen begrænsninger i form eller tykkelse. Er en kold skæremetode, der ikke påvirker materialet med varme/indre spændinger. Ideel til kompleks skæring af rustfrie stål og nikkelbaserede legeringer.
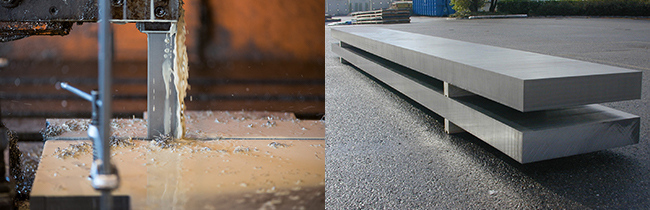
Savning sikrer en god vinkelrethed for mellemstore og tykke emner og plader, uden varmepåvirkning af materialet.
Sammenlign tolerancer mellem forskellige skæremetoder
| TYKKELSE (mm) |
SAVNING | |||||
|---|---|---|---|---|---|---|
| L ≤ 3 000 mm | 3 001 < L ≤ 6 000 mm | L > 6 000 mm | ||||
| B ≤ 1 000 mm | B > 1 000 mm | B ≤ 1 000 mm | B > 1 000 mm | B ≤ 1 000 mm | B > 1 000 mm | |
| 1 … 150 | L : 0 / + 3 mm B : 0 / + 2 mm |
L : 0 / + 3 mm B : 0 / + 4 mm |
L : 0 / + 5 mm B : 0 / + 2 mm |
L : 0 / + 5 mm B : 0 / + 4 mm |
L : 0 / + 8 mm B : 0 / + 3 mm |
L : 0 / + 8 mm B : 0 / + 4 mm |
| Kommentar | – | |||||
| TYKKELSE (mm) |
LASER | ||
|---|---|---|---|
| L ≤ 300 mm | 301 < L ≤ 1000 mm | L > 1000 mm | |
| 1 | ± 0.3 mm | ± 0.5 mm | ± 0.6 mm |
| 5 | |||
| 10 | |||
| 15 | ± 0.5 mm | ± 0.8 mm | ± 1 mm |
| 20 | |||
| 25 | ± 1 mm | ± 1.25 mm | ± 1.5 mm |
| 30 | |||
| 35 | Hvis du ønsker nøjagtige tolerancer på dine udskårne emner op til en tykkelse på 50 mm, kan vi med laserskæring tilbyde dig den rette løsning ved store serier af udskårne emner. |
||
| 40 | |||
| 50 | Ikke relevant | ||
| 60 | |||
| 70 | |||
| 80 | |||
| 90 | |||
| 100 | |||
| 110 | |||
| 120 | |||
| 130 | |||
| 140 | |||
| 150 | |||
| Kommentar | – | ||
| TYKKELSE (mm) |
VANDSKÆRING | |||||
|---|---|---|---|---|---|---|
| L ≤ 1000 mm | 1001 < L ≤ 3000 mm | 3001 < L ≤ 6000 mm | L > 6000 mm | |||
| Groft snit | Normalt snit | Fint snit | G, N eller F | G, N eller F | G, N eller F | |
| 1 | ± 0.8 mm | ± 0.6 mm | ± 0.4 mm | ± 2 mm | ± 3 mm | ± 4 mm |
| 5 | ||||||
| 10 | ± 1 mm | ± 0.7 mm | ± 0.4 mm | ± 2 mm | ± 3 mm | ± 4 mm |
| 15 | ||||||
| 20 | ± 1.5 mm | ± 1 mm | ± 0.5 mm | ± 2 mm | ± 3 mm | ± 4 mm |
| 25 | ||||||
| 30 | ||||||
| 35 | ||||||
| 40 | ||||||
| 50 | ± 2 mm | ± 1.5 mm | ± 1 mm | ± 2 mm | ± 3 mm | ± 4 mm |
| 60 | ||||||
| 70 | ||||||
| 80 | ||||||
| 90 | Ifølge tegning eller specifikation | |||||
| 100 | ||||||
| 110 | ||||||
| 120 | ||||||
| 130 | ||||||
| 140 | ||||||
| 150 | ||||||
| Kommentar | G : Groft snit, N : Normalt snit, F : Fint snit Maksimal hældning på snit er 0.2 mm pr. 10 mm tykkelse |
|||||
| TYKKELSE (mm) |
PLASMA | ||
|---|---|---|---|
| L ≤ 2000 mm | 2001 < L ≤ 6000 mm | L > 6000 mm | |
| 1 | Udvendigt snit 0 / + 3 mm Indvendigt snit -3 / 0 mm |
Udvendigt snit 0 / + 5 mm Indvendigt snit -5 / 0 mm |
Udvendigt snit 0 / + 8 mm Indvendigt snit -8 / 0 mm |
| 5 | |||
| 10 | |||
| 15 | |||
| 20 | |||
| 25 | |||
| 30 | |||
| 35 | |||
| 40 | |||
| 50 | |||
| 60 | |||
| 70 | Udvendigt snit 0 / + 5 mm Indvendigt snit -5 / 0 mm |
Udvendigt snit 0 / + 8 mm Indvendigt snit -8 / 0 mm |
Udvendigt snit 0 / + 10 mm Indvendigt snit -10 / 0 mm |
| 80 | |||
| 90 | |||
| 100 | |||
| 110 | |||
| 120 | |||
| 130 | Udvendigt snit 0 / + 8 mm Indvendigt snit -8 / 0 mm |
Udvendigt snit 0 / + 10 mm Indvendigt snit -10 / 0 mm |
Udvendigt snit 0 / + 12 mm Indvendigt snit -12 / 0 mm |
| 140 | |||
| 150 | |||
| Kommentar | Hældning på snit generelt 1 – 3 mm/ ved tykkelse < 60 mm Hældning på snit generelt 3 – 6 mm/ ved tykkelse > 60 & < 120 mm Hældning på snit generelt 3 – 10 mm/ ved tykkelse > 120 mm |
||